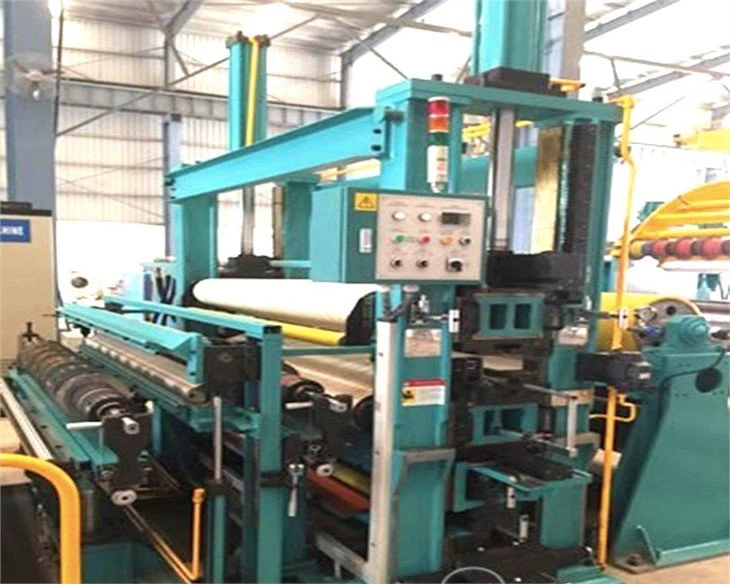
Leikkauslinjat
Leikkauslinjasta, joka sisältää kolme ydinominaisuutta -korkea-tarkkuussyöttö, älykäs ohjaus ja tehokas leikkaus-, on tullut välttämättömäksi metallilevyjen käsittelyssä. Sen arvo ei ole vain tuotannon tehokkuuden ja materiaalien käytön parantaminen, vaan myös standardisoidun tuotoksen tarjoaminen loppupään prosesseihin, kuten leimaamiseen, hitsaukseen ja kokoonpanoon. Teollisuus 4.0 -kehitysten myötä tulevat leikkauslinjat yhdistävät tekoälyn visuaalisen tarkastuksen ja digitaalisen kaksoisoptimoinnin, mikä ohjaa metallinjalostusteollisuutta kohti älykästä ja joustavaa valmistusta.



Tuotteen edut
Tiukka toleranssivalvonta: Tarkkuuslevyjyrsinten ja CNC-tekniikan avulla leikkausleveyden toleranssi on ±0,05 mm, mikä täyttää auto-, elektroniikka- ja muiden teollisuudenalojen korkeat -tarkkuusmateriaalimittavaatimukset.
Erinomainen reunalaatu: Leikkausprosessi tuottaa sileät, purseet{0}}nauhojen reunat, mikä vähentää materiaalihävikkiä myöhemmässä käsittelyssä.
Nopea{0}}käyttö: Leikkausnopeudet saavuttavat 30–300 m/min (mukautuvat materiaalin paksuuteen), mikä lisää merkittävästi tuotannon tehokkuutta ja kapasiteettia.
Jatkuva toiminta: Täysin automatisoitu prosessointi kelaamisesta takaisinkelaukseen varmistaa keskeytymättömän tuotannon, mikä on ihanteellinen suuriin-tilausmääriin.
Älykäs ohjaus: PLC- tai CNC-järjestelmillä varustettu linja mahdollistaa automaattisen työkalun säädön, kireyden hallinnan, poikkeaman korjauksen ja online-tunnistuksen,{0}}vähentäen huomattavasti manuaalisia toimenpiteitä.
Yhden-kosketuksen määrityksen muutos: Täysin automatisoidut järjestelmät tukevat nopeaa tuotantomäärittelyn vaihtoa, mikä minimoi seisokit.
Reunaromun palautus:Trimmausromu kerätään talteen reunaleikkureilla, mikä minimoi raaka-ainehäviön.
Joustava leikkaus:Leikkaussuunnitelmat optimoidaan kysynnän mukaan kelan leveyden käytön maksimoimiseksi.
Materiaalin monimuotoisuus:voi käsitellä metalleja, kuten terästä, alumiinia, kuparia, ruostumatonta terästä jne., joiden paksuusalue on 0,05-6 mm ja leveys 300-2500 mm.
Prosessin yhteensopivuus:tukee erikoiskelojen, kuten pinnoitteiden ja laminointien, leikkaamista vaikuttamatta materiaalin ominaisuuksiin.
Jännitystasapaino:Suljetun -silmukan kireyden hallintajärjestelmä varmistaa, että materiaali ei taipu tai veny leikkausprosessin aikana.
Vikavaroitus:Varustettu antureilla, jotka valvovat laitteen tilaa reaaliajassa odottamattomien sammutusten tai materiaalivaurioiden välttämiseksi.
Alhaisen energiankulutuksen suunnittelu:Tehokkaita{0}}moottoreita ja energiaa-säästäviä voimansiirtojärjestelmiä käytetään käyttökustannusten alentamiseen.
Vähennä jätettä:Tarkka{0}}leikkaus ja reunamateriaalien kierrätys vähentävät metallipöly- ja jätepäästöjä.
Moni-erittelyn tuotanto:yhdellä halkaisulla voidaan tuottaa eri leveitä nauhoja räätälöityjen tarpeiden mukaan.
Nopea sijoitetun pääoman tuotto:laitekustannukset voidaan kattaa nopeasti parantamalla tehokkuutta, vähentämällä jäte- ja työvoimakustannuksia.
Yleisiä tyyppejä
Luokittelu automaatioasteen mukaan
- Manuaalinen leikkaussiima
Ominaisuudet:
Manuaaliseen käyttöön luottaen ydintoiminnot, kuten työkaluvälin säätö, jännityksen säätö ja poikkeaman korjaus, on suoritettava manuaalisesti yksinkertaisella rakenteella ja alhaisilla investointikustannuksilla.
Sovellusskenaariot:
Tilaukset pienillä erillä ja useilla eritelmillä tai käsittelyskenaariot, joissa tarkkuusvaatimukset ovat alhaiset (kuten tavallisten teräslevyjen leikkaus rakentamista varten).
Edut:
Alhainen hinta, yksinkertainen huolto, sopii aloitus-tai pieneen-budjettiin.
Haitat:
Alhainen tehokkuus (nopeus on yleensä alle 50 metriä/minuutti), huono leikkaustarkkuus (toleranssi yli ±0,5 mm) ja riippuvuus ammattitaitoisista työntekijöistä.
- Puoliautomaattinen{0}}leikkausviiva
Ominaisuudet:
Osittainen automaatio, kuten automaattinen poikkeaman korjaus ja PLC{0}}ohjattu jännitysjärjestelmä, mutta manuaalinen toimenpiteitä tarvitaan silti työkalun vaihtamiseen ja parametrien asettamiseen.
Sovellusskenaariot:
Keskisuuri{0}}tuotanto, skenaariot, joissa otetaan huomioon sekä kustannukset että tehokkuus (kuten kodinkoneiden metallikotelomateriaalien leikkaus).
Edut:
Korkea kustannustehokkuus-, hyvä sopeutumiskyky, jopa ±0,2 mm:n leikkaustarkkuus ja nopeus noussut 80–120 metriin minuutissa.
Haitat:
Pitkä seisokkiaika teknisiä muutoksia vaihdettaessa ja rajoitetut automaatiotoiminnot.
- Täysautomaattinen leikkaussiima
Ominaisuudet:
Integroitu älykäs ohjausjärjestelmä (kuten CNC-numeerinen ohjaus), automaattinen työkalunvaihto, online-tunnistus, etävalvonta ja muut toiminnot, jotka tukevat tuotantoparametrien vaihtoa yhdellä napsautuksella.
Sovellusskenaariot:
Laajamittainen-jatkuva tuotanto, suuren-tarkkuustarpeen teollisuudenalat (kuten uusi energia-akkuliuska kuparifolion leikkaus).
Edut:
Suuri leikkaustarkkuus (±0,05 mm), nopea nopeus (yli 200 metriä/minuutti), pienempi riippuvuus manuaalisesta työstä, sopii 24 tunnin miehittämättömään tuotantoon.
Haitat:
Suuret laiteinvestoinnit, monimutkainen ylläpito ja korkeat tekniset vaatimukset operaattoreille.
Luokittelu rakennesuunnittelun mukaan
- Yksittäinen{0}}pään leikkauslinja (yksi asema)
Ominaisuudet:
Varustettu vain yhdellä kelaus- ja kelaussarjalla. Leikkauksen jälkeen kaikki kapeat nauhat kelataan samalle asemalle ja kone on pysäytettävä rullan vaihtoa varten.
Sovellusskenaariot:
Kapeiden materiaalien tai pienen määrän leikkausliuskojen käsittely (esim. alumiiniprofiilialustojen leikkaus oviin ja ikkunoihin).
Edut:
Kompakti rakenne, pieni jalanjälki ja alhaiset kustannukset.
Haitat:
Alhainen tehokkuus, toistuva rullan vaihto vaikuttavat tuotantokapasiteettiin.
- Tupla{0}}pään leikkauslinja (kaksoisasema)
Ominaisuudet:
Kaksinkertaisella aukirullauksella ja kaksoiskelaimella varustettuna voidaan saavuttaa jatkuva tuotanto: kun yhtä kelasarjaa käsitellään, toinen sarja on esiasennettu ja valmiustilassa, saumaton kytkentä.
Sovellusskenaariot:
Suuret erätilaukset (kuten jatkuva autojen teräslevyjen leikkaus) seisokkien vähentämiseksi.
Edut:
Tuotannon tehokkuus on kasvanut yli 30 %, mikä sopii nopeaan-jatkuvaan käyttöön.
Haitat:
Monimutkaiset laitteet, korkea alkuinvestointi ja energiankulutus.
Luokittelu käsittelymateriaalin paksuuden mukaan
- Ohut levyn leikkauslinja
Ominaisuudet:
Suunniteltu ohuille metallikeloille, joiden paksuus on 0,05{2}}2,0 mm (kuten kuparifolio, alumiinifolio, galvanoitu levy jne.), leikkuri käyttää kevyttä, erittäin tarkkaa kiekkoleikkuria.
Sovellusskenaariot:
Ultraohuiden nauhojen, kuten elektronisten komponenttien (kuten taipuisten piirilevyjen substraattien) ja elintarvikepakkaustölkkimateriaalien leikkaaminen.
Edut:
Leikkaus ilman purseita, materiaalipinnan naarmujen välttäminen ja mikroni{0}}tason tarkkuusohjaus.
Haitat:
Äärimmäisen korkeat vaatimukset jännityksen stabiiliudelle ja monimutkaiselle laitteiden virheenkorjaukselle.
- Keskikokoinen ja paksu levyn leikkauslinja
Ominaisuudet:
Sopii keskipaksuille ja paksuille levyille, joiden paksuus on 2,0-6,0 mm (kuten ruostumattomat teräslevyt ja meriteräslevyt). Leikkurin on oltava valmistettu erittäin kovasta ja kulutusta kestävästä materiaalista (kuten volframiteräs).
Sovellusskenaariot:
Levyjen leikkaus konepajakoneiden rakenneosia ja laivanrakennusta varten.
Edut:
Vahva leikkausvoima, kestää erittäin{0}}lujia materiaaleja ja sillä on korkea leikkausteho.
Haitat:
Suuri energiankulutus ja suuri laitekoko.
Luokittelu toiminnallisen laajennuksen mukaan
- Universaali leikkauslinja
Ominaisuudet:
Vakiokokoonpano, suorittaa vain perustoiminnot, kuten leikkaus ja käämitys, ilman lisäprosessimoduuleja.
Sovellusskenaariot:
Perinteinen metallinauhan käsittely (kuten tavallinen teräskelan leikkaus).
Edut:
Laaja sovellusalue, alhaiset ylläpitokustannukset.
Haitat:
Ei pysty täyttämään erityisiä prosessivaatimuksia (kuten pintakäsittely).
- Monikäyttöinen komposiittileikkauslinja
Ominaisuudet:
Integroidut moduulit, kuten pinnoitus, laminointi, lävistys ja online-tunnistus, jotka mahdollistavat leikkaus- ja jälkikäsittelyn{0}}integroinnin.
Sovellusskenaariot:
Räätälöity korkeaarvoisten{0}}lisätuotteiden (kuten laminoidut alumiinilevyt ja rei'itetyt jäähdytyslevyt) tuotanto.
Edut:
Vähennä prosessin virtausta, paranna tuottoa ja sopisi erittäin{0}}tarkkuuteen komposiittikäsittelyyn.
Haitat:
Kalliit laitteet ja korkea tekninen kynnys.
Erikoistyyppinen leikkaussiima
- Nopea{0}}tarkkuusleikkauslinja
Ominaisuudet:
Se on suunniteltu erittäin-ohuille tai erittäin{1}}tarkkuusmateriaaleille (kuten litiumakun kuparikalvolle), se käyttää kehittyneitä tekniikoita, kuten ilmalaakeritukea ja laseretäisyyttä, ja nopeus voi olla yli 300 metriä/minuutti.
Sovellusskenaariot:
Uusi energia-, tarkkuuselektroniikkateollisuus.
Edut:
Äärimmäinen tarkkuus (±0,02 mm) ja tehokkuus, mikä vähentää materiaalihävikkiä.
Haitat:
Vaatii tasaisen lämpötilan ja kosteuden ympäristön, ja käyttö- ja ylläpitokustannukset ovat erittäin korkeat.
- Raskas{0}}leikkaussiima
Ominaisuudet:
Suunniteltu ultra-paksuille (6-20 mm) tai ultra-leveille (yli 2500 mm) levyille, varustettu hydraulisella servojärjestelmällä ja tehokkaalla moottorilla.
Sovellusskenaariot:
Erittäin paksujen{0}}teräslevyjen leikkaus ydinvoimalaitteille ja raskaille koneille.
Edut:
Vahva leikkauskyky ja korkea vakaus.
Haitat:
Laitteet ovat valtavat, ja energiankulutus ja meluongelmat näkyvät.
Materiaali
Materiaalin ominaisuudet: Hiiliteräksellä (kuten SPCC, Q235) on kohtalainen kovuus ja hyvä sitkeys; seosteräksellä (kuten sinkitty levy ja piiteräslevy, muu kuin ruostumaton teräs) on suurempi lujuus ja korroosionkestävyys.
Materiaalin ominaisuudet: Pääasiassa luokat, kuten 304, 316 ja 430, korkea kovuus ja vahva korroosionkestävyys, mutta ilmeinen taipumus kovettua.
Materiaalin ominaisuudet: Puhtaalla alumiinilla (1 sarja) on erinomainen sitkeys, mutta alhainen lujuus; alumiiniseokset (3 sarjaa, 5 sarjaa, 6 sarjaa) lisäävät kovuutta lisäämällä elementtejä säilyttäen samalla keveyden
Materiaalin ominaisuudet: Puhtaalla kuparilla (T2) on erinomainen johtavuus; messingillä (H62) ja pronssilla (QSn6.5-0.1) on korkea kovuus ja ne ovat kulutusta-kestäviä ja korroosionkestäviä.
(1) Nikkeli ja nikkeliseokset
Ominaisuudet ja sovellukset:
Korkea lämpötila- ja korroosionkestävyys, käytetään akkuelektrodeissa (kuten nikkeli-vetyparistoissa) ja korkeissa-lämpötiloissa ilmailun komponenteissa. Materiaalin hauraat halkeilut on estettävä halkaisun aikana.
(2) Titaani ja titaaniseokset
Ominaisuudet ja sovellukset:
Suuri lujuus ja pieni tiheys, käytetään lääketieteellisissä implanteissa ja kemiallisissa reaktoreissa. Työstön aikana tarvitaan alhainen leikkausnopeus työkalun kulumisen vähentämiseksi.
(3) Sinkki ja sinkkilejeeringit
Ominaisuudet ja sovellukset:
Hyvä korroosionkestävyys, uKäytetään galvanoiduille teräsnauhasubstraateille ja akun sinkkilevyille. Lämpötilan säätö halkaisun aikana estää sinkkikerroksen hapettumisen.
Sovellus

Autojen valmistus
Leikkauslinja leikkaa leveät teräslevyt (kuten galvanoidut levyt ja alumiiniseoslevyt) eri leveyksiksi nauhoiksi osien, kuten ovien, kattojen ja alustan, leimaamista varten. Leikkaustarkkuus (± 0,1 mm) varmistaa meistysmuotien yhteensopivuuden ja vähentää romun määrää.
Kodinkoneteollisuus
Kun ruostumattomasta teräksestä tai väripinnoitetuista{0}}levyistä on leikattu nauhoja, niitä käytetään jääkaappi- ja pesukonepaneelien taivutukseen ja muotoiluun. Purse{2}}vapaa reuna vähentää myöhempää hiontaprosessia.
Rakentaminen ja koristelu
Alumiini-muovikomposiittipaneelien ja alumiini-sinkki-pinnoitettujen teräspaneelien (leveys 100-600 mm) halkaisu rakennusten ulkoseinien ja kattojen asentamiseen. Leikkaustehokkuus vaikuttaa suoraan projektin etenemiseen.
Elektroniikka ja sähkö
Leikkaa kuparipäällysteisiä laminaatteja (kuten FR-4) määrättyihin leveyksiin PCB-tuotantoa varten ±0,05 mm:n tarkkuudella linjapoikkeamien välttämiseksi.
Pakkausteollisuus
Metallisäiliöt:
Pelti- ja alumiinilevyjen (paksuus 0,15-0,3 mm) halkaisu tölkkien ja elintarviketölkkien pohjamateriaalina vaatii sileät ja jäysteettömät leikkuureunat tölkin muovauksen aikana tapahtuvan halkeilun estämiseksi.
Pullon korkki ja tiivistemateriaalit:
Alumiinifoliota käytetään lääkepakkauksiin ja juomapullojen korkkien vuoraukseen halkaisun jälkeen, ja materiaalin puhtaus ja antibakteeriset ominaisuudet on säilytettävä.
Uusi energiakenttä
Alumiiniseoksesta valmistettujen runkojen (aurinkopaneelien kehyksiin) ja tinattujen kupariliuskojen (akkulankojen hitsaukseen) halkaisu vaatii tehokasta ja jatkuvaa tuotantoa, jotta voidaan täyttää suuren mittakaavan -asennukset.
Ilmailu- ja sotilasteollisuus
Titaaniseoksesta ja alumiiniseoksesta valmistettujen levyjen (paksuus 0,5-3 mm) halkaisu lentokoneiden kuorille ja ohjusten kuorille vaatii leikkauslaitteistolta erittäin suurta vakautta ja tarkkuutta
Laitteet ja päivittäiset tarpeet
Lukot ja kylpyhuonetarvikkeet:
Halkaistuja messinkiliuskoja ja ruostumattomasta teräksestä valmistettuja nauhoja käytetään pienten laitteistojen, kuten ovien lukkojen ja hanaventtiilien ytimien, leimaamiseen.
Keittiötarvikkeiden valmistus:
Leikkauksen jälkeen 304 ruostumatonta terästä olevaa levyä meistetään kattiloiden ja veitsien aihioihin.
Komponentit
Toiminto: Lataa ja pura metallikäämit, kiinnitä kelan ydin hydraulisella tai mekaanisella laajennuksella ja kelan supistuksella ja varusta puristustelalla materiaalin purkamisen estämiseksi. Jotkut mallit tukevat kaksinkertaista-aseman vaihtoa jatkuvan ruokinnan saavuttamiseksi.
Toiminto: Käytä useita porrastettuja oikaisurullia korjaamaan kelan taipumista, poistamaan materiaalin sisäinen jännitys, varmistamaan, että pinta on tasainen ennen leikkausta ja vähentääksesi myöhempiä leikkausvirheitä.
Toiminto: Vedä materiaalia leikkauspääkoneeseen tasaisella nopeudella, yleensä servomoottorilla, puristusteloilla tai hihnamekanismeilla vakaan syöttönopeuden ja alkujännityksen ylläpitämiseksi.
Pääkomponentit:
Levyleikkurisarja: Useita kovametalli- tai nopea{0}}teräslaikkateräpareja asennetaan ylempään ja alempaan leikkurin akseliin, ja eri leveysleikkaus saadaan aikaan säätämällä leikkuriväliä.
Leikkurin akselin käyttöjärjestelmä: Vaihteiston tai erillisen moottorin käyttämä leikkurin synkronoitu pyöriminen.
Leikkurin säätömekanismi: Leikkurin asennon manuaalinen/automaattinen säätö, jopa ±0,05 mm:n tarkkuudella.
Toiminto: Itsenäinen moottorikäyttö, kierrättää leikkaamisesta syntyvän reunajätteen (reunalangan), parantaa materiaalin hyödyntämistä ja välttää jätteen sotkeutumisen päätuotantolinjaan.
Koostumus:
Jännitteentunnistustela:{0}}materiaalin kireyden muutosten reaaliaikainen seuranta.
Suljetun{0}}silmukan ohjausmoduuli: PLC:tä käytetään aukikelaimen ja kelauslaitteen vääntömomentin tai nopeuden säätämiseen, jotta jännitys pysyy tasaisena halkaisun aikana ja materiaalin muodonmuutos tai rikkoutuminen estetään.
Toiminto: Käytä valosähköisiä tai ultraääniantureita materiaalin reuna-asennon havaitsemiseen ja säädä ohjausrullan asentoa vaakasuunnassa hydraulisten/sähköisten toimilaitteiden kautta varmistaaksesi, että materiaali kulkee keskilinjaa pitkin ja vältät halkeamat.
Toiminto: Kelaa leikattu kapea nauha takaisin itsenäisiksi keloiksi. Ydin sisältää:
Kelausakseli: Hydraulinen jännitys tai mekaaninen lukitusrakenne kelan ytimen kiinnittämiseksi.
Puristusvarsi: Ohjaa materiaalin sovitusta käämityksen alkuvaiheessa.
Jännityskartion säätö: Vähennä jännitystä automaattisesti kelan halkaisijan kasvaessa, jotta sisäkerroksen materiaali ei vääristy paineen vaikutuksesta.
FAQ
K: Mitä materiaaleja voidaan käsitellä leikkauslinjalla? Mikä on paksuus- ja leveysalue?
V: Leikkauslinja soveltuu metallikäämille, kuten teräs, ruostumaton teräs, alumiini, kupari, sinkki jne. Tyypillinen käsittelyalue: Paksuus: 0,03 mm (ultra-ohut kuparikalvo) - 20 mm (erittäin -paksu teräslevy); Leveys: 100–2500 mm (jotkin raskaat laitteet voivat nousta 4000 mm:iin). Tarkka on vahvistettava laitemallin mukaan. Erikoismateriaalit (kuten titaaniseos) vaativat räätälöidyn työkalun ja kiristyskokoonpanon.
K: Mikä on leikkaustarkkuus? Kuinka varmistaa johdonmukaisuus?
V: Tarkkuusstandardi: ±0,1 mm tavallisille malleille, ±0,02 mm erittäin -tarkkuusmalleille (kuten uusien energianapakappaleiden leikkaus). Suojatoimenpiteet: Suljetun -silmukan jännityksen hallintajärjestelmä; Reaaliaikainen-poikkeaman korjauslaite (EPC); Automaattinen työkalun lukitus ja aukon kompensointitekniikka; Kalibroi anturin ja ohjausrullan taso säännöllisesti.
K: Kuinka kauan kestää vaihtaa eri spesifikaatioihin? Kuinka vähentää seisokkeja?
V: Perinteinen kone: Manuaalinen työkalun vaihto kestää 30-60 minuuttia; Älykäs kone: Täysautomaattinen työkalun säätöjärjestelmä voi lyhentää työkalun vaihtoaikaa alle 5 minuuttiin. Optimointiehdotukset: Käytä esiasennettua työkalumoduulia-; Varustettu kaksinkertaisella-aseman purku-/kelauskoneella; Ota käyttöön digitaalinen parametrimuistitoiminto, yhden napsautuksen puheluhistorialliset asetukset.
K: Mitä töitä on tehtävä laitteiden päivittäisessä kunnossapidossa?
V: Perushuolto sisältää: Päivittäinen: Puhdista leikkuri ja ohjaustela; Tarkista voitelujärjestelmän öljytaso; Puhdista jätteenkeräyslaite. Viikoittain: Tarkista voimansiirtoketjun kireys; Testaa hätäpysäytyspainikkeen ja turvaritilän toiminta. Kuukausittain: Kalibroi jännitysanturi; Tarkista hydraulijärjestelmän tiiviys; Voitele laakerit ja vaihteet. Vuosittain: Vaihda hydrauliöljy ja suodatinelementti kokonaan; Testaa moottorin eristyskyky.
K: Mistä voi johtua purseet tai epätasaiset reunat leikkaamisen aikana?
V: Yleisiä syitä ja ratkaisuja: Työkalun passivointi: Vaihda tai teroita työkalu, tarkista pinnoitteen kuluminen; Väärä työkalun välys: Säädä välys 10 %-15 %:iin materiaalin paksuudesta; Epätasainen jännitys: Tarkista kiristysrullan paine ja kalibroi suljetun silmukan ohjausjärjestelmä uudelleen; Materiaalin pintavirheet: Tarkista ennen halkaisua, onko raaka-aine hapettunut tai naarmuuntunut.
K: 6.Kuinka valita yrityksesi tarpeisiin sopiva leikkauslinja?
V: Seuraavia tekijöitä on harkittava kattavasti: Materiaalin ominaisuudet: paksuus, kovuus, pintakäsittelyvaatimukset; Tuottavuusvaatimukset: nopeus (m/min), jatkuva toiminta-aika; Tarkkuusvaatimukset: toleranssialue, reunan laatu; Budjetti ja skaalautuvuus: manuaalinen tyyppi (alhaiset kustannukset) vs. täysin automaattinen tyyppi (suuri investointi ja korkea tuotto); Erikoistoiminnot: tarvitaanko komposiittiprosessimoduuleja, kuten laminointia ja lävistystä. Ehdotus: Anna modulaarisille suunnittelumalleille etusija tulevien päivitysten helpottamiseksi.